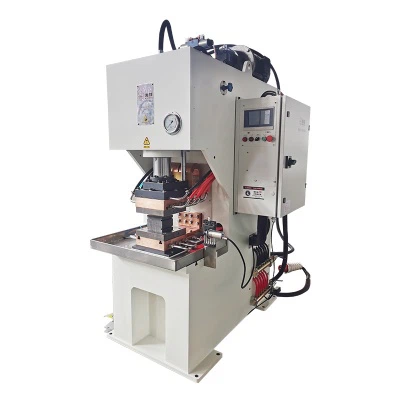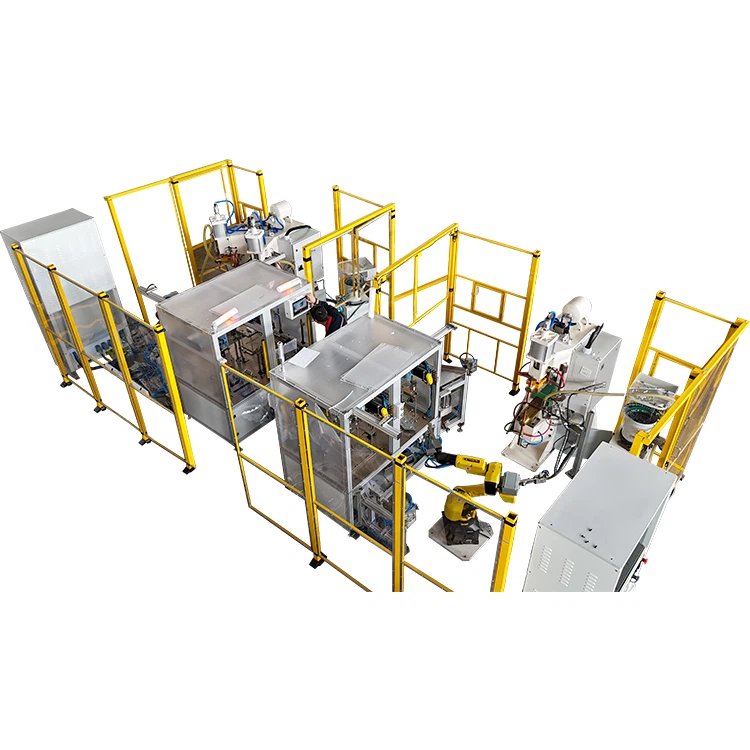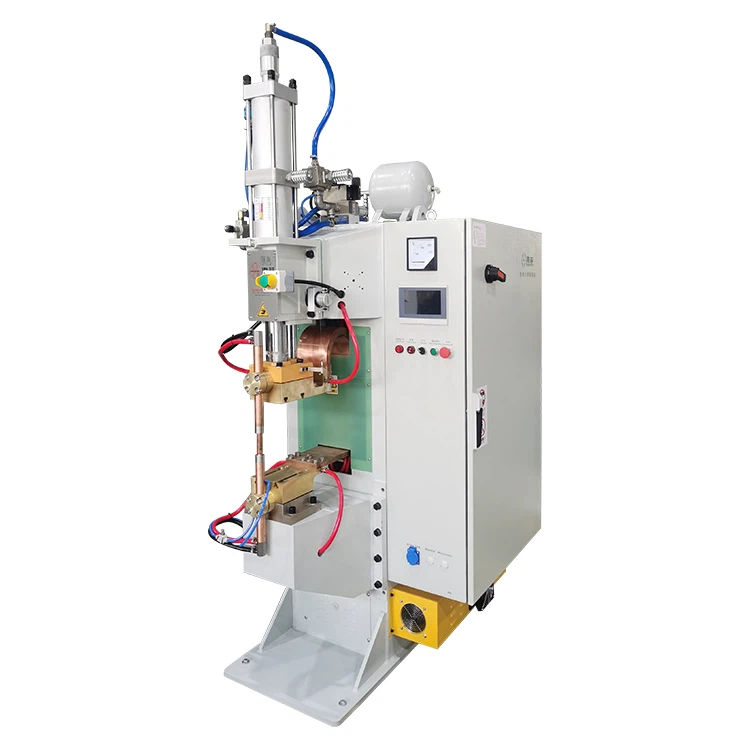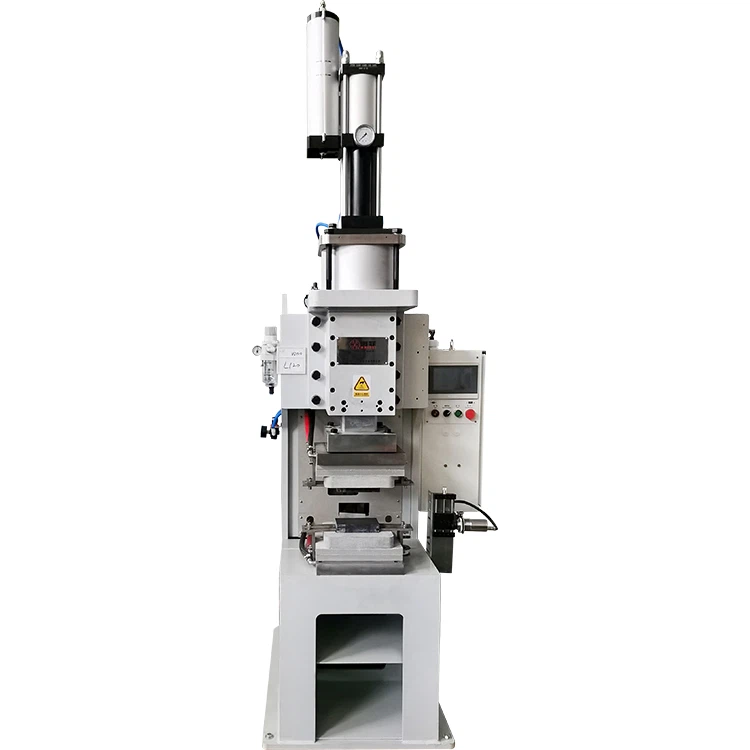

Hauv kev tsim khoom niaj hnub no, cov cuab yeej siv hlau sib txuas ua lub luag haujlwm tseem ceeb hauv kev txiav txim siab cov khoom lag luam, kev ntseeg siab, thiab kev ua haujlwm ntev - lub sijhawm ua haujlwm ruaj khov. Los ntawm cov khoom siv kho tshuab ib txwm siv mus rau kev nthuav dav sai xws li cov tshuab hluav taws xob tauj dua tshiab, lub tsheb hluav taws xob, thiab cov khoom siv hluav taws xob, cov kev xav tau ntawm cov pob qij txha hlau tau nce ntxiv. Cov neeg tsim khoom niaj hnub no tsis tsuas yog cuam tshuam nrog kev sib koom ua ke, tab sis kuj muaj hluav taws xob conductivity, qaug zog ua haujlwm, qhov ruaj khov, thiab ntev - lub sij hawm durability.
Tawm tsam keeb kwm yav dhau los no, diffusion vuam thiab tsoos fusion vuam tau tshwm sim raws li ob qho kev koom ua ke thev naus laus zis dav siv thoob plaws hauv kev lag luam. Rau cov kws tshaj lij, cov neeg tswj xyuas cov nroj tsuag, thiab pab pawg neeg yuav khoom, cov lus nug tshwm sim thiab siv tau feem ntau tshwm sim: Puas yog cov txheej txheem fusion vuam uas twb muaj lawm yuav raug khaws cia, lossis cov txheej txheem yuav tsum tau hloov kho dua tshiab rau cov khoom siv hauv lub xeev diffusion vuam?
Qhov kev txiav txim siab no cuam tshuam ntau dua li cov khoom zoo xwb. Nws cuam tshuam ncaj qha rau kev tsim khoom, peev peev, khoom siv lub neej, thiab cov nqi tu tsis tu ncua. Without a clear understanding of the differences between diffusion welding and fusion welding, companies may risk selecting unsuitable equipment or investing in processes that fail to meet long-term production requirements.
Kab lus no muab kev sib piv ntawm cov khoom sib txawv ntawm cov khoom sib txawv ntawm lub xeev diffusion welding thiab fusion vuam txheej txheem, tsom rau cov qauv vuam, cov yam ntxwv sib koom, cov txheej txheem yuav tsum tau ua, cov khoom siv sib xws, thiab kev xav txog ib puag ncig. Cov ntaub ntawv tsim nyog engineering thiab tiag-kev txiav txim siab hauv ntiaj teb tau muab tso rau thoob plaws hauv kev sib tham los pab cov neeg nyeem kom nkag siab zoo dua yuav xaiv lub tshuab vuam diffusion thiab txiav txim siab seb txoj kev vuam twg zoo tshaj plaws rau lawv cov kev xav tau ntawm kev tsim khoom.

1. Lub hauv paus ntsiab lus ntawm kev sib txuas: Los ntawm Atomic Bonding mus rau Molten Hlau koom
Qhov tseem ceeb tshaj qhov sib txawv ntawm diffusion vuam thiab fusion vuam yog nyob rau hauv lawv cov txheej txheem koom nrog. Cov kev sib txawv no txiav txim siab tsis yog cov txheej txheem kub xwb tab sis kuj muaj cov qauv sib koom ua ke, kev ua haujlwm hluav taws xob, thiab kev cia siab ntev ntev -.
1.1 Diffusion Vuam: Atomic-Level Bonding yam tsis muaj lub pas dej Molten
Diffusion welding yog ib yamsolid- txheej txheem vuam, dav lees paub rau kev tsim cov siab - kev ncaj ncees cov pob qij txha yam tsis melting cov ntaub ntawv hauv paus. Covsolid- xeev diffusion vuam txheej txheemtso siab rau qhov ntsuas kub, siab, thiab tuav lub sijhawm kom ua kom lub zog atomic hla kev sib cuag. Raws li atoms migrate thiab interdiffuse, lub interface maj hloov mus rau hauv ib tug tas mus li metallurgical daim ntawv cog lus.
Thaum lub sij hawm diffusion vuam, cov ntaub ntawv tseem nyob rau hauv cov khoom theem thoob plaws hauv cov txheej txheem. Tsis muaj lub pas dej molten tsim, uas tshem tawm ntau qhov tsis xws luag feem ntau cuam tshuam nrog fusion vuam txoj kev.
Hauv ntau daim ntawv thov kev lag luam, qhov diffusion vuam kub yog tswj nyob rau hauv50% mus rau 80% ntawm cov khoom siv melting point. Qhov ntsuas kub no yog qhov txaus los qhib atomic diffusion thaum tiv thaiv kev loj hlob ntawm cov qoob loo ntau dhau lossis kev puas tsuaj.
Tej yam kev lag luam parameter muaj xws li:
| Hom khoom | Hom Diffusion Vuam Kub Kub | Pom Zoo Siab Ntau Yam |
|---|---|---|
| Tooj | 650-850 degree | 15-35 MPa |
| Aluminium | 450-550 degree | 10-25 MPa |
| Stainless hlau | 850-1050 degree | 20-40 MPa |
Nyob rau hauv cov kev tswj xyuas no, microscopic voids ntawm lub interface maj mam ploj mus, thiab grain ciam teb loj hlob nyob rau hauv lub interface, tsim ib tug sib koom qauv uas zoo li lub hauv paus khoom. Vim tias melting thiab solidification tsis tshwm sim, diffusion welding ho txo qhov muaj feem cuam tshuam xws li porosity, spatter, thiab solidification tawg.
Cov yam ntxwv no ua rautooj liab busbar diffusion vuamthiabroj teeb saj zawg zog connector diffusion vuamtshwj xeeb tshaj yog tsim rau kev lag luam uas xav tau hluav taws xob tsis tshua muaj hluav taws xob thiab kev ua haujlwm siab, xws li:
- Electric tsheb roj teeb systems
- Lub zog cia modules
- Fais fab faib busbars
- High -cov khoom siv hluav taws xob tam sim no
Hauv cov ntawv thov no, kev sib koom ua ke kev ntseeg ncaj qha cuam tshuam rau kev ua haujlwm kev nyab xeeb thiab kev ua haujlwm ntawm lub cev.
1.2 Fusion Vuam: Siab -Tub kub ua kua hlau koom
Nyob rau hauv sib piv, cov tsoos fusion welding cia siab rau sab nraud tshav kub qhov chaw los yaj cov ntaub ntawv hauv paus ntawm qhov sib koom ua ke. Thaum molten hlau cov ntaub ntawv, nws ntws ua ke los tsim ib tug weld pas dej ua ke. Raws li cov hlau molten txias thiab solidifies, ib qho khoom sib koom ua ke yog tsim.
Feem ntaufusion vuam txheej txheemsuav nrog:
- Arc vuam
- MIG vuam (Metal Inert Gas)
- TIG vuam (Tungsten Inert Gas)
- Laser vuam
- Oxy- roj vuam
Thaum lub sij hawm fusion welding, kub feem ntau tshaj qhov melting point ntawm cov khoom. Piv txwv li:
- Cov hlau me me melts ntawm kwv yees li1500 degree
- tooj liab melts ntawm kwv yees li1085 degree
- Aluminium melts ntawm kwv yees li660 degree
Vim tias cov khoom siv melting thiab solidification, lub weld cheeb tsam tsim ib tug txawv solidification microstructure. Cov qoob loo loj nyob rau hauv cov hlau weld feem ntau loj dua li ntawm cov khoom siv hauv paus, uas tuaj yeem cuam tshuam rau txhua yam muaj zog, hluav taws xob conductivity, thiab qaug zog. Tsis tas li ntawd, lubThaum tshav kub kub- thaj tsam cuam tshuam (HAZ)nyob ib ncig ntawm lub weld feem ntau muaj kev hloov pauv hauv cov khoom siv kho tshuab, xws li nce hardness lossis txo ductility.


2. Cov yam ntxwv sib koom: Qhov sib txawv ntawm qhov zoo ntawm qhov chaw thiab cov qauv sab hauv
Kev ua tau zoo ntawm kev sib koom ua ke yog nyob ntawm tsis yog ntawm nws qhov pom kev nkaus xwb tab sis kuj nyob ntawm nws cov qauv sab hauv thiab cov yam ntxwv hluav taws xob. Kev nkag siab txog qhov sib txawv no yog qhov tseem ceeb thaum sib pivdiffusion vuam vs fusion vuamkev ua tau zoo.
2.1 Diffusion Vuam: Smooth, Seamless, thiab Structureally Integrated
Ib qho ntawm cov ntsiab lus ntawm diffusion vuam pob qij txha yog lawv cov qauv kev txuas ntxiv. Nyob rau hauv cov txheej txheem tsim nyog, lub interface yuav luag indistinguishable los ntawm lub hauv paus cov ntaub ntawv, uas ua rau ib tug du nto nrog tsawg heev pom cov cim.
Vim tias tsis muaj cov hlau molten koom nrog, tsis muaj kev tsim cov hlaws hlaws lossis ntau qhov chaw tsim. Qhov no ua rau diffusion welding tshwj xeeb tshaj yog zoo nyob rau hauv daim ntaub ntawv uas qhov ntev precision thiab zoo li yog ib qho tseem ceeb.
Los ntawm kev pom hluav taws xob, diffusion vuam pob qij txha ua tau zoo tshaj plaws. Cov txiaj ntsig kev lag luam tau pom tias, hauv kev siv tooj liab conductor, diffusion-welded pob qij txha tuaj yeem txo kev tiv thaiv los ntawm20% mus rau 40%piv rau cov tsoos fusion welds.
Kev tiv thaiv qis dua muaj ntau yam txiaj ntsig zoo:
- Txo lub zog poob
- Kev ua haujlwm kub qis dua
- Txhim kho hluav taws xob efficiency
- Ua kom muaj kev nyab xeeb ntxiv
Tsis tas li ntawd, diffusion vuam cov pob qij txha feem ntau nthuav tawm kev qaug zog ua haujlwm. Qhov tsis muaj kev hloov pauv hloov pauv hloov pauv sai sai txo qhov kev ntxhov siab, ua rau cov pob qij txha tiv taus ntau dua rau kev tawg tawm ntawm kev rov ua dua thermal lossis mechanical loading.
2.2 Fusion Vuam: Weld Beads, Surface Irregularities, thiab Post-Kev yuav tsum tau ua
Fusion welding pob qij txha feem ntau pom pom cov hlaws hlaws, thaj chaw ntxiv dag zog, thiab tshav kub- thaj chaw cuam tshuam. Txawm hais tias cov yam ntxwv no siv tau rau hauv ntau daim ntawv thov, lawv yuav xav tau cov txheej txheem ua tiav ntxiv thaum muaj qhov siab dua lossis txhim kho qhov zoo dua yog qhov tsim nyog.
Feem ntau ncej-welding cov kauj ruam suav nrog:
- Sib tsoo
- Kev tshem tawm spatter
- Nto polishing
- Kev kho cua sov
Fusion welding kuj tseem cuam tshuam rau qee hom kev tsis xws luag, suav nrog:
- Porosity
- Kev tawg
- Spatter tsim
- Distortion
Hauv qhov loj - qhov chaw tsim khoom loj, cov teeb meem no tuaj yeem ua rau cov khoom lag luam tsis sib xws thiab nce qhov kev tsis lees paub, thaum kawg ua rau tag nrho cov nqi tsim khoom.
3. Cov txheej txheem yuav tsum tau ua thiab kev ua haujlwm tsis yooj yim: Precision Control vs Experience-Raws li Kev Ua Haujlwm
Kev ruaj ntseg ntawm cov txheej txheem vuam yog nyob ntawm qhov ntsuas qhov ntsuas thiab kev ua haujlwm ntawm cov khoom siv. Cov kev xav tau ntawm kev ua haujlwmdiffusion vuam tshuabtxawv qhov txawv ntawm cov tsoos fusion vuam tshuab.
3.1 Diffusion Vuam: nruj Multi-Parameter Coordination
Diffusion vuam yuav tsum muaj kev sib koom ua ke ntawm peb qhov tseem ceeb:
- Kub
- Siab
- Tuav lub sijhawm
Cov kev ntsuas no yuav tsum tau ua tib zoo sib npaug kom ntseeg tau tias muaj qhov sib txawv ntawm atomic diffusion. Yog tias qhov kub tsis txaus, atomic mobility txo qis, ua rau kev sib txuas tsis tiav. Piv txwv li, lub siab ntau dhau yuav ua rau deformation ntawm qhov chaw lossis cov khoom siv indentation.
Hom parameter ranges rautooj liab diffusion vuam sivsuav nrog:
- Vuam siab:15-35 MPa
- Lub sijhawm tuav:5–30 feeb
- Kub tswj qhov tseeb:nyob rau hauv ± 2 degree
Vim li no, siab -zooindustrial diffusion vuam tshuabfeem ntau yog nruab nrog:
- Precision kub tswj tshuab
- ruaj khov hydraulic lossis servo-tsav siab tshuab
- Programmable txheej txheem tswj units
Thaum ntsuasdiffusion vuam tshuab xaiv, cov tuam txhab lag luam yuav tsum tau txheeb xyuas seb cov cuab yeej puas txhawb nqa kev khaws cia thiab cov ntaub ntawv ntau lawm traceability. Cov peev txheej no muaj txiaj ntsig tshwj xeeb rau kev ua tiav qhov zoo sib xws hauv cov khoom siv ntau lawm.
3.2 Fusion Vuam: Cov kev xav tau hloov pauv tau yooj yim
Fusion welding txheej txheem feem ntau tso cai rau kev hloov pauv ntau dua hauv kev tswj xyuas qhov ntsuas. Cov kev hloov pauv tseem ceeb hauv kev ua haujlwm feem ntau suav nrog cov vuam tam sim no, qhov hluav taws xob, thiab kev mus ncig ceev.
Hauv ntau qhov kev cob qhia, cov kws paub txog kev siv vuam siv lub tshuab ua kom pom qhov pom ntawm lub pas dej ua ke kom ua tau tiag tiag - hloov sijhawm. Txoj hauv kev no tso cai rau kev hloov pauv yooj yim tab sis tuaj yeem qhia qhov sib txawv, tshwj xeeb tshaj yog nyob rau hauv siab - ntim ntau lawm.
Raws li automation nce, kev cia siab ntawm kev txiav txim siab ntawm phau ntawv tuaj yeem dhau los ua qhov txwv, tshwj xeeb tshaj yog thaum cov khoom sib xws yog qhov tseem ceeb.
4. Material Compatibility thiab Application Scenarios: Versatility vs Specialized Applications
Cov khoom siv thiab cov ntaub ntawv npaj siv tau ua lub luag haujlwm txiav txim siab txog cov txheej txheem vuam tsim nyog tshaj plaws.
4.1 Diffusion Vuam: Zoo tagnrho rau Multi-Hlau thiab Dissimilar Material Joining
Diffusion vuam yog dav lees paub rau nws lub peev xwm los koom nrog cov hlau sib txawv nrog kev ntseeg siab. Qhov kev muaj peev xwm no ua rau nws muaj txiaj ntsig tshwj xeeb hauv kev lag luam uas cov txheej txheem vuam ib txwm tawm tsam kom muaj kev sib koom ua ke zoo.
Cov khoom sib xyaw ua ke muaj xws li:
- tooj liab rau tooj liab
- Copper rau aluminium
- Aluminium rau aluminium
- Tooj rau npib tsib xee
- Stainless hlau rau tooj liab
Nyob rau hauv lub zog tauj dua tshiab thiab hluav taws xob tsheb sectors, roj teeb hloov tau yooj yim connector diffusion welding tau dhau los ua tus txheej txheem zuj zus vim nws muaj peev xwm tswj tau qhov kev ua tau zoo nyob rau hauv siab - tam sim no.
Cov ntawv thov ib txwm muaj xws li:
- Electric tsheb roj teeb connectors
- Lub hwj chim busbar systems
- Lub zog cia conductor sib dhos
- Siab - cov khoom siv hluav taws xob zaus
Cov kev lag luam no xav tau cov pob qij txha uas tsis muaj kev tiv thaiv, siab ua kom muaj zog, thiab lub sijhawm ntev - durability.
4.2 Fusion Vuam: Ib qho kev daws teeb meem rau cov qauv hlau zoo sib xws
Fusion welding tseem siv dav hauv kev siv cov qauv uas muaj cov hlau zoo sib xws, tshwj xeeb tshaj yog qhov kev siv nyiaj thiab kev ceev yog qhov tseem ceeb.
Cov ntawv thov ib txwm muaj xws li:
- Structural steel fabrication
- Industrial machinery thav duab
- Pipeline systems
- Kev tsim khoom hnyav
Cov ntawv thov no feem ntau yog qhov tseem ceeb ntawm cov qauv kev ua tau zoo tshaj qhov kev ua tau zoo ntawm hluav taws xob, ua fusion vuam qhov kev xaiv ua tau zoo thiab kev lag luam.
5. Ib puag ncig kev cuam tshuam thiab kev tu vaj tse: Green Manufacturing vs Emission Challenges
Kev tswj hwm ib puag ncig tau dhau los ua nruj dua thoob ntiaj teb, ua cov txheej txheem kev ruaj ntseg yog qhov tseem ceeb hauv kev xaiv cov khoom siv.
5.1 Diffusion Vuam: Kev ua haujlwm huv nrog kev cuam tshuam ib puag ncig tsawg
Diffusion vuam txheej txheem feem ntau tsim cov emissions tsawg heev thaum lub sijhawm ua haujlwm. Vim tias tsis muaj cov ntaub ntawv muab tub lim lossis cov pas dej molten koom nrog, cov txheej txheem tsim me me kom tsis muaj pa taws, tawg, lossis cov pa phem.
Cov yam ntxwv no txo qhov kev xav tau ntawm cov cua tshuab lossis cov tshuab lim dej, ua rau cov khoom siv sib txuas ua kom zoo ib puag ncig rau cov chaw tsim khoom niaj hnub no.
Cov kev tu vaj tse kuj tseem kwv yees tau. Txij li thaum siv cov khoom siv tsawg dua, qhov ntev - cov nqi khiav lag luam feem ntau qis dua, tshwj xeeb tshaj yog nyob rau hauv qhov chaw tsim khoom.
5.2 Fusion Vuam: Emissions thiab Kev Tswj Ib puag ncig ntxiv
Fusion vuam txheej txheem tsim fumes, spatter, thiab hlau hais thaum ua haujlwm. Txhawm rau ua raws li kev cai ib puag ncig, cov tuam txhab tsim khoom feem ntau yuav tsum tau teeb tsa lub tshuab tso pa thiab cov khoom siv lim.
Cov txheej txheem ntxiv no nce ob qho kev nqis peev thawj zaug thiab ntev - yuav tsum tau saib xyuas lub sijhawm. Hauv loj - qhov chaw tsim khoom loj, kev ua raws li ib puag ncig tuaj yeem dhau los ua qhov kev txiav txim siab ua haujlwm tseem ceeb.
Xaus
Nyob rau hauv cov ntsiab lus, diffusion vuam thiab fusion vuam sib txawv hauv cov ntsiab lus ntawm vuam cov hauv paus ntsiab lus, kev sib koom ua ke, kev tswj cov txheej txheem, cov khoom siv sib xws, thiab kev ua haujlwm ib puag ncig. Diffusion welding, tus yam ntxwv los ntawm nws cov khoom siv - xeev atomic bonding mechanism thiab tsis muaj cov hlau molten, muaj kev ua tau zoo ntawm hluav taws xob, kev ua haujlwm sib xws, thiab kev ntseeg tau ntev ntev. Cov txiaj ntsig zoo no ua rau nws muaj kev nyiam ntau dua hauv kev lag luam xws li tsheb hluav taws xob, lub zog cia, thiab kev tsim hluav taws xob.
Fusion welding, ntawm qhov tod tes, tseem muab tus nqi - siv tau zoo thiab siv tau zoo rau kev sib koom ua ke hlau, tshwj xeeb tshaj yog nyob rau hauv cov ntawv thov uas hluav taws xob ua haujlwm tsis yog qhov kev txhawj xeeb tseem ceeb.
Rau cov tuam txhab ntsuasdiffusion vuam tshuab xaiv, nws yog ib advisable mus thawj txhais cov ntaub ntawv hom, thickness ntau, ntau lawm ntim, thiab zoo yuav tsum tau. Thaum cov ntawv thov koom nrog siab -tam sim no conductors, sib txawv ntawm cov hlau sib txuas, lossis cov qauv kev ntseeg siab nruj, diffusion vuam tshuab feem ntau xa ntau dua - lub sij hawm tus nqi txawm hais tias nws pib peev ntau dua.
Raws li kev lag luam kev lag luam txuas ntxiv hloov mus rau cov txheej txheem siab dua thiab kev ntseeg siab, diffusion vuam xav tau los ua lub luag haujlwm tseem ceeb hauv lub neej yav tom ntej ntawm kev sib koom ua ke ntawm cov hlau zoo.