Hauv kev lag luam niaj hnub no, tshwj xeeb tshaj yog nyob rau hauv lub zog, lub zog tshiab, thiab kev tsim hluav taws xob, kev sib txuas tooj liab ua lub luag haujlwm tseem ceeb. Lawv ua haujlwm tseem ceeb rau kev sib kis tam sim no thiab cov teeb liab sib txuas, nrog rau lawv cov kev ua tau zoo cuam tshuam rau kev ua tau zoo thiab kev ntseeg siab ntawm tag nrho cov tshuab. Yog li ntawd, xaiv cov txheej txheem sib koom tsim nyog uas ua kom muaj qhov tshwj xeeb ntawm cov hluav taws xob conductivity thiab lub zog siv hluav taws xob rau kev sib txuas tooj liab tau dhau los ua qhov nyuaj rau cov engineers.


Kab lus no yuav piav qhia txog peb txoj hauv kev sib koom ua ke tooj liab tseem ceeb:diffusion vuam, brazing, thiabtsis kam vuam, muab kev sib piv zoo ntawm lawv cov qauv kev ua haujlwm, cov yam ntxwv ntawm kev ua haujlwm, thiab cov khoom yuav tsum tau ua. Peb lub hom phiaj yog los muab cov neeg siv kev lag luam nrog kev txiav txim siab meej - ua kev taw qhia.
Muab piv rau Cov Cai Ua Haujlwm ntawm Peb Txoj Kev Vuam
Yuav kom nkag siab txog qhov sib txawv ntawm peb txoj kev siv vuam tshuab, peb yuav tsum xub xyuas lawv cov qauv kev ua haujlwm. Txhua txoj kev siv txoj hauv kev tshwj xeeb los koom nrog cov khoom siv hlau, ua kom muaj kev sib txuas zoo.
Diffusion Vuam: Daim duab ntawm Khoom -State Atomic Fusion
Diffusion welding yog ib qho khoom siv siab heev-lub xeev koom nrog thev naus laus zis tshwj xeeb los ntawm nws lub peev xwm los sib txuas cov ntaub ntawv yam tsis tau yaj lub hauv paus hlau. Cov txheej txheem no suav nrog kev siv qhov ntsuas kub siab (feem ntau ntawm 0.5 thiab 0.7 npaug ntawm qhov melting point ntawm tooj liab, los yog 0.5-0.7 Tm) thiab siab, uas ua rau muaj kev sib tshuam ntawm cov atoms thoob plaws qhov chaw ntawm cov khoom siv tooj liab kom koom nrog, thaum kawg tsim ib daim ntawv cog lus metallurgical.
Qhov no atomic -theem fusion ua rau muaj kev sib koom ua ke ntawm microstructure uas yuav luag zoo tib yam rau cov khoom siv niam txiv, ua kom muaj kev sib txuas ntxiv thiab sib xws ntawm kev sib txuas. Los ntawm kev zam cov txheej txheem melting, diffusion vuam minimizes qhov tsim ntawm tshav kub- cuam tshuam cheeb tsam (HAZ), yog li tiv thaiv cov teeb meem xws li grain coarsening los yog degradation kev ua tau zoo uas tuaj yeem tshwm sim nrog cov tsoos fusion vuam.
Brazing: Ib Choj ntawm Molten Filler Hlau
Brazing yog ib txoj hauv kev uas siv cov hlau muab tub lim nrog lub melting point qis dua li cov ntaub ntawv hauv paus los koom nrog cov khoom ua haujlwm. Thaum lub sij hawm brazing txheej txheem, lub hauv paus hlau lawv tus kheej tsis yaj. Hloov chaw, cua sov yog siv los yaj cov hlau muab tub lim, uas tom qab ntawd ntub cov npoo ntawm cov hlau hauv paus thiab ntws mus rau hauv qhov sib koom ua ke los ntawm kev ua haujlwm capillary. Thaum txias, cov hlau muab tub lim solidifies, tsim kom muaj kev sib raug zoo.
Brazing kub feem ntau qis dua cov fusion vuam tab sis siab dua rau kev sib txuas, ua rau nws tsim nyog rau kev koom nrog ntau yam hlau, suav nrog cov tsis sib xws, nrog cov thermal puas tsawg rau cov khoom siv hauv paus.
Txawm li cas los xij, qhov kev ua tau zoo ntawm kev sib koom ua ke feem ntau nyob ntawm cov khoom ntawm cov khoom siv hlau xaiv thiab nws cov kev sib raug zoo nrog cov ntaub ntawv hauv paus.
Resistance Welding: Instantaneous Resistance Thaum tshav kub kub Fusion
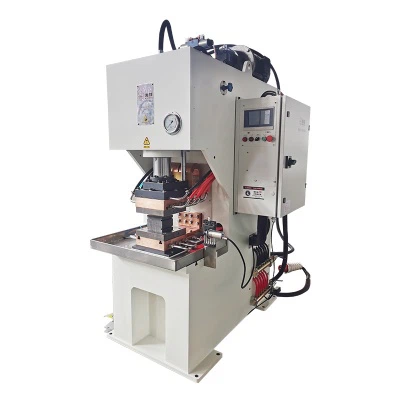
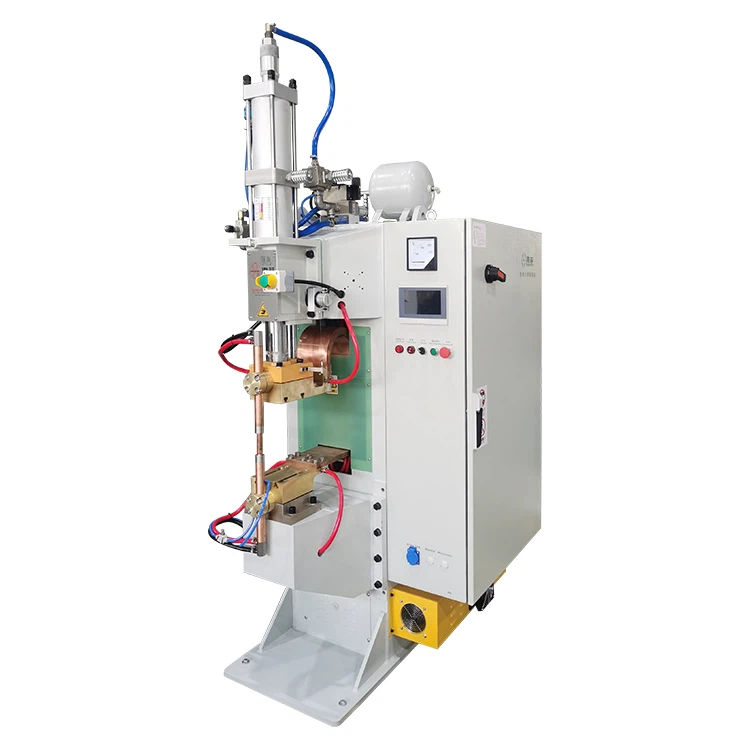
Resistance welding yog ib txoj kev sib koom ua ke uas ua rau cov hlau yaj thiab siv lub zog siv cov cua sov los ntawm cov hluav taws xob tsis kam ntawm cov khoom ua haujlwm lawv tus kheej. Thaum cov hluav taws xob tam sim no dhau los ntawm qhov chaw sib cuag ntawm ob qho khoom siv tooj liab yuav tsum tau koom nrog, kev tiv thaiv kev sib cuag sai sai ua rau cov cua sov Joule, ua rau thaj chaw tiv tauj sai sai rau lub xeev molten thiab tsim ib qho kev sib txuas. Tom qab ntawd, nyob rau hauv lub siab nruam, lub nugget solidifies tsim ib qho chaw weld. Resistance vuam yog tus cwj pwm los ntawm nws cov cua kub ceev thiab kev ua haujlwm siab, ua rau nws tsim nyog rau kev tsim khoom. Txawm li cas los xij, rau cov khoom siv tooj liab zoo heev, lawv cov hluav taws xob tsis tshua muaj hluav taws xob yuav tsum muaj cov hluav taws xob ntau dua thiab kev tswj xyuas meej kom tsim kom muaj cua sov txaus, uas ntxiv rau cov txheej txheem nyuaj.
Kev siv cov khoom siv Filler
Kev siv cov khoom siv muab tub lim yog qhov tseem ceeb ntawm qhov sib txawv ntawm peb cov txheej txheem no, cuam tshuam ncaj qha rau kev sib koom ua haujlwm thiab kev ua haujlwm.
- Diffusion vuam:Cov txheej txheem no yuav tsum tsis muaj cov khoom muab tub lim. Nws tso siab rau tag nrho ntawm atomic diffusion ntawm niam txiv cov ntaub ntawv, kom ntseeg tau tias qhov sib koom ua ke yog qhov zoo sib xws nrog lub hauv paus hlau. Qhov no zam teeb meem kev sib raug zoo lossis kev ua haujlwm tsis zoo uas yuav tshwm sim los ntawm kev qhia cov khoom txawv teb chaws.
- Brazing:Cov khoom siv filling yog qhov tseem ceeb rau brazing. Feem ntau siv brazing muab tub lim hlau rau kev sib txuas tooj liab suav nrog nyiaj -raws li, tooj liab-raws li, lossis phosphor- tooj liab alloys. Kev xaiv ntawm cov hlau muab tub lim cuam tshuam rau hluav taws xob conductivity, txhua yam muaj zog, thiab corrosion kuj ntawm brazed sib koom.
- Resistance Vuam:Cov txheej txheem no feem ntau tsis xav tau cov khoom muab tub lim. Nws ncaj qha melts lub hauv paus hlau los tsim kev sib txuas. Txawm li cas los xij, nyob rau hauv qee yam kev siv tshwj xeeb, cov txheej nyias nruab nrab yuav raug siv los txhim kho kev sib koom ua ke zoo lossis pab txhawb kev sib koom ua ke ntawm cov hlau sib txawv, tab sis qhov no tsis suav tias yog cov khoom siv hlau ib txwm siv.
Thaum tshav kub kub input thiab microstructural hloov
Thaum tshav kub kub cov txheej txheem vuam thiab nws cov nyhuv ntawm cov khoom siv microstructure yog qhov tseem ceeb hauv kev ntsuas kev sib koom ua ke zoo thiab ntev - lub sij hawm ruaj khov.
- Diffusion vuam:Thaum tshav kub kub input yog qhov tsawg thiab sib xws, thiab vim tias nws yog ib qho khoom siv - lub xeev txheej txheem, cov khoom hauv paus tsis yaj. Qhov no ua rau muaj qhov me me, yuav luag tsis pom zoo, cua sov- thaj chaw cuam tshuam (HAZ), khaws cia cov qauv nplej thiab cov khoom siv hluav taws xob ntawm tooj liab mus rau qhov loj tshaj plaws. Nws zam cov nplej coarsening lossis theem hloov pauv tshwm sim los ntawm siab -kub melting thiab solidification, uas yog ib qho tseem ceeb rau cov ntawv thov uas xav tau cov khoom siv siab heev.
- Brazing:Thaum tshav kub kub input yog siab dua diffusion vuam tab sis qis dua fusion vuam. Txawm hais tias cov khoom siv hauv paus tsis yaj, nws dhau los ua cua sov - lub voj voog txias, ua rau muaj cua sov loj dua - thaj chaw cuam tshuam. Hauv HAZ, cov nplej tooj liab yuav muaj qee qhov kev rov qab los, recrystallization, lossis kev loj hlob, muaj feem cuam tshuam rau lawv cov khoom siv hauv zos.
- Resistance Vuam:Thaum tshav kub kub input yog heev concentrated nyob rau hauv lub cheeb tsam, nrog instantaneous kub kub ua rau lub zos melting ntawm lub hauv paus khoom los ua ib tug weld nugget. Lub weld nugget thiab nws ib puag ncig HAZ tau ua cua sov thiab txias sai, uas tuaj yeem ua rau cov nplej coarsening, hardness hloov, los yog residual stresses, yog li cuam tshuam rau tag nrho cov kev sib koom tes. Rau cov khoom siv tooj liab zoo heev, cov yam ntxwv ntawm cov cua kub sai sai ua rau kev tsim thiab tswj cov weld nugget nyuaj dua.
Kev ua tau zoo sib piv rau tooj liab txuas
Rau kev sib txuas tooj liab, hluav taws xob conductivity thiab mechanical zog yog qhov tseem ceeb. Nov yog qhov peb txheej txheem sib piv.
Hluav taws xob conductivity: Minimizing Resistance
Copper cov khoom siv hluav taws xob zoo heev yog nws cov cim, thiab txhua txoj kev koom tes yuav tsum siv zog los khaws qhov no. Conductivity feem ntau ntsuas raws li qhov feem pua ntawm International Annealed Copper Standard (IACS%), nrog cov tooj liab ntshiab ntawm kwv yees li 100% IACS.
Diffusion vuam:
- Conductivity: Ua tiav hluav taws xob conductivity ze rau ntawm cov khoom niam txiv, feem ntau 98% lossis txawm tias 100% IACS.
- Yog vim li cas: Khoom- xeev xwm, tsis muaj cov ntaub ntawv txawv teb chaws, microstructure raws li cov hlau puag.
- Qhov zoo: Txo qhov kev poob qis, muab qhov zoo sib xws rau siab -tam sim no thiab siab- cov ntawv thov zaus.
- Daim ntawv thov: tseem ceeb rau lub zog tshiab lub tsheb roj teeb pob, siab -voltage switchgear, thiab precision electronic devices uas tsis tshua muaj kev tiv thaiv tseem ceeb heev. Cov khoom siv tooj liab diffusion vuam yog li qhov kev xaiv tseem ceeb rau cov ntawv thov xav tau.
Brazing:
- Conductivity: Feem ntau pom cov conductivity qis dua cov khoom niam txiv, xws li kwv yees li 40% txog 80% IACS.
- Yog vim li cas: Nyob ntawm qhov muab tub lim hlau; alloying ntsiab tuaj yeem ua rau muaj kev tiv thaiv.
- Kev cuam tshuam: Ua rau lub zog poob thiab kub nce. Txais tau rau kev sib txuas hluav taws xob, tab sis muaj lub fwj hauv siab - lub hwj chim lossis kev siv precision.
Resistance Vuam:
- Conductivity: Zoo sib xws, feem ntau ncav cuag 90% mus rau 95% IACS ntawm niam txiv cov khoom.
- Yog vim li cas: Tsim ib tug weld nugget nrog kev hloov microstructural; cov khoom tseem ceeb tseem yog tooj liab.
- Kev txiav txim siab: Weld nugget qhov loj, cov duab, thiab HAZ tuaj yeem cuam tshuam tag nrho cov conductivity uniformity. Kev tshaj tawm ntxiv -weld kho tej zaum yuav xav tau los txhim kho kev ua tau zoo hauv qee kis.
Mechanical Strength: Ua kom ruaj khov
Tshaj li conductivity, lub zog txhua yam ntawm tooj liab sib txuas yog qhov tseem ceeb rau kev ntseeg tau nyob rau hauv cov khoom siv sab nraud thiab kev co.
| Diffusion Vuam | Brazing | Kuj Vuam |
|
|
|
Cov khoom siv thiab kev txiav txim siab txog kev nqis peev
Kev xaiv cov txheej txheem vuam kuj tseem suav nrog kev ntsuas cov cuab yeej siv peev thiab kev ua haujlwm nyuaj.
Diffusion vuam:
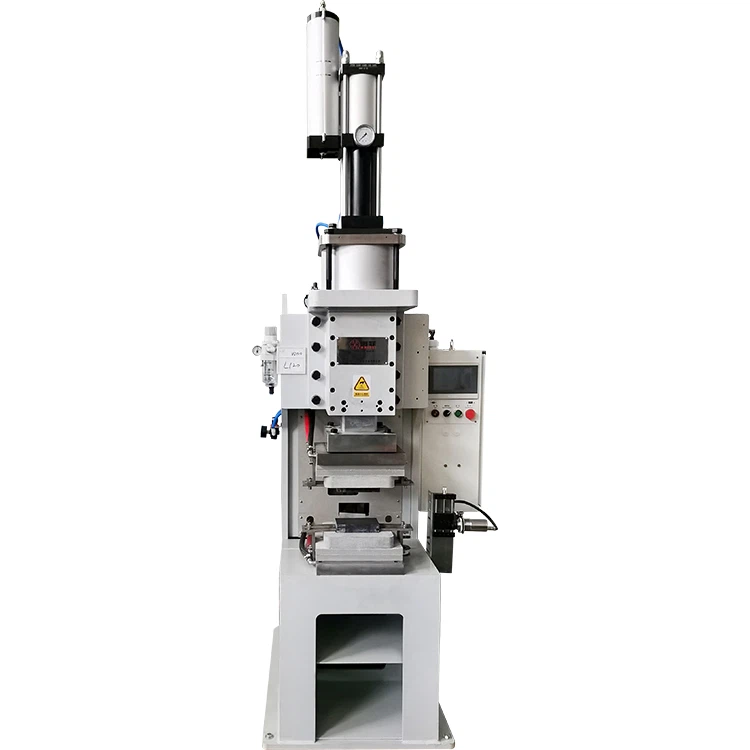
- Khoom siv: Yuav tsum muaj cov cuab yeej siv siab tshaj plaws, feem ntau yuav tsum muaj lub tshuab tshwj xeeb diffusion vuam tshuab.
- Tshuab Kev Xav Tau: Kev tswj qhov kub thiab txias (feem ntau nyob rau hauv lub tshuab nqus tsev lossis kev tiv thaiv huab cua), siab -siab siab loading tshuab, thiab lub peev xwm tuav ntev.
- Nqi & Kev Ua Haujlwm: Tus nqi pib nqis peev ntau dua, thiab kev ua haujlwm yog qhov nyuaj, xav tau cov kws tshaj lij.
- Kev Txiav Txim Siab: Tsim nyog rau siab - cov ntawv thov kawg uas xav tau kev ua haujlwm siab tshaj plaws thiab kev ntseeg siab.
Brazing:
- Khoom siv: Ib qho yooj yim thiab ntau haiv neeg (nplaim, induction, lub tshuab nqus tsev vacuum brazing furnaces).
- Tus Nqi & Kev Ua Haujlwm: Cov khoom siv tus nqi sib piv qis dua, thiab kev ua haujlwm yog hloov tau yooj yim, haum rau ntau qhov ntau lawm.
- Efficiency: Induction thiab furnace brazing tuaj yeem ua haujlwm tau zoo.
Resistance Vuam:
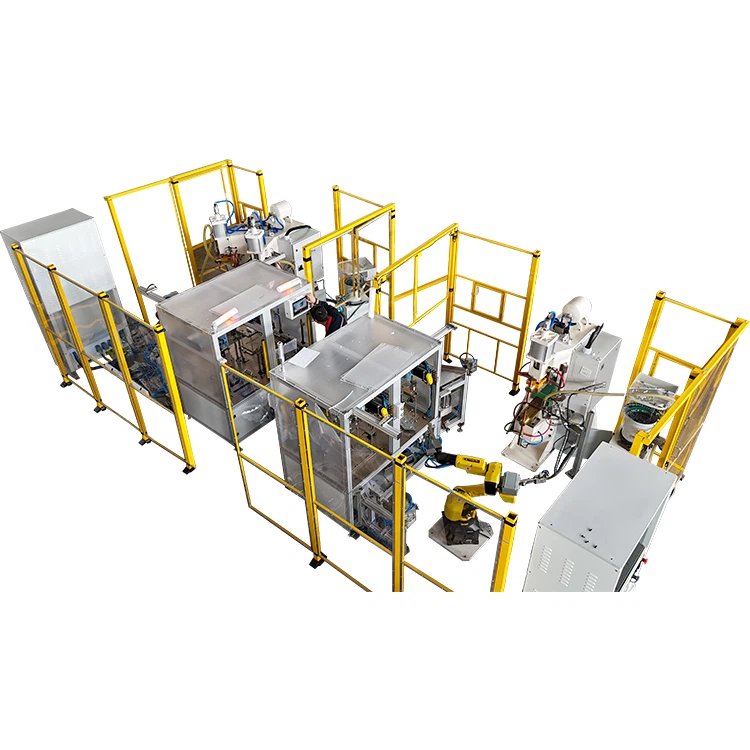
- Khoom siv: Nws txawv, los ntawm qhov yooj yim welders mus rau txoj kab automated.
- Nqi & Efficiency: Cov khoom siv tus nqi nruab nrab, muab kev ua haujlwm siab.
- Copper Specifications: Rau kev tiv thaiv vuam tooj liab, cov cuab yeej siv siab tam sim no thiab siab yog xav tau vim tooj liab cov khoom siv siab. Electrode hnav yog ib qho kev txhawj xeeb uas yuav tsum tau hloov ntau zaus.
Cim zoo ntawmCopper Diffusion Vuam Khoom
Txawm tias muaj kev nqis peev ntau dua, cov khoom siv tooj liab diffusion vuam muaj qhov zoo sib xws hauv cov ntawv thov tshwj xeeb:
- Tsis Melting, Tsis Muaj Kab Mob: Tsis txhob muaj pa taws, tawg, thiab deformation, ua rau nws tus phooj ywg ib puag ncig thiab tshem tawm cov ncej-weld tu.
- High Precision, Muaj Kev Ntseeg Siab: Ua tiav micron- theem kev sib txuas raug, zoo tagnrho rau cov khoom siv hluav taws xob precision thiab ntau- txheej txheej (piv txwv li, hloov pauv hloov pauv mus rau tooj liab busbar mos sib txuas).
- Dissimilar Material Joining: Nyob rau hauv cov xwm txheej tsim nyog, nws tuaj yeem ntseeg tau koom nrog ntau yam sib txawv ntawm cov hlau sib txawv nrog cov txiaj ntsig zoo sib xws.
- Ultra-Kev Tiv Thaiv Tsawg: Qhov no yog qhov tseem ceeb ntawm kev sib tw hauv kev xa hluav taws xob, txo qis kev siv hluav taws xob thiab kub nce, txhim kho kev ua haujlwm zoo.
Qhia cov neeg siv khoom lag luam: Ua cov txheej txheem raug xaiv
Cov neeg siv khoom lag luam yuav tsum ntsuas lawv cov khoom lag luam tshwj xeeb, ntsuas kev tsim khoom, thiab peev nyiaj thaum xaiv cov txheej txheem vuam.
| Yuav tsum Dimension | Diffusion Vuam | Brazing | Kuj Vuam |
| Conductivity Xav tau | Extremely High (>98% IAB) | Nruab nrab (40-80% IACS) | Siab (90-95% IACS) |
| Mechanical Strength Xav Tau | Siab heev (Sib npaug rau Base Hlau) | Nruab nrab (qis dua Base hlau) | Siab (me ntsis qis dua Base Hlau) |
| HAZ Sensitivity | Tsawg heev (yuav luag tsis muaj HAZ) | Nruab nrab | High (Localized HAZ) |
| Kev Ua Tau Zoo | Tsawg (Lub Sij Hawm Ntev Ntev) | Nruab nrab | Siab |
| Cov cuab yeej nqis peev | Siab heev | Tsawg rau Nruab Nrab | Nruab nrab |
| Tej kev siv | Cov Khoom Siv Hluav Taws Xob Hluav Taws Xob Tshiab, High-Voltage Switchgear, Precision Electronics, Flexible Connections, High-Purity Copper Busbar Connections | General Electrical Connections, Piping, Thaum tshav kub kub Exchangers, Dissimilar hlau koom | Roj teeb Tabs, Me me Connectors, Automated Production Lines |
Cov lus pom zoo
- Rau qhov kawg kev ua tau zoo thiab kev ntseeg siab(piv txwv li, Lub Tsheb Hluav Taws Xob Tshiab, Siab-Voltage Fais Fab Kis, Aerospace):
- Thaum koj cov khoom xav tau cov kev xav tau siab heev rau cov khoom siv hluav taws xob, lub zog siv hluav taws xob, thiab lub sijhawm ntev - ruaj khov, thiab kev nqis peev ntau dua cov cuab yeej siv tau zoo, kev siv vuam diffusion yog qhov kev xaiv zoo tshaj plaws.
- Nws muab kev sib txuas ze tshaj plaws rau cov khoom siv niam txiv kev ua tau zoo, tshwj xeeb tshaj yog tsim nyog rau siab -tam sim no tooj liab busbar kev sib txuas thiab precision Cheebtsam rhiab rau thermal deformation.
- Xav txog lub diffusion vuam tshuab vs brazing los yog tsis kam vuam rau cov ntawv thov tseem ceeb.
- Ntsuas kev ua tau zoo thiab tus nqi(piv txwv li, General Electrical Equipment, Home Appliances):
- Yog tias koj daim ntawv thov xav tau kev ua tau zoo hauv ob qho tib si conductivity thiab lub zog, thaum tseem xav tau kev sib npaug ntawm cov nqi thiab kev tsim khoom, brazing yog qhov kev xaiv paub tab thiab kev lag luam.
- Kev sib txuas kev ntseeg siab tuaj yeem ua tiav los ntawm kev xaiv cov khoom siv hlau tsim nyog thiab cov txheej txheem.
- High Efficiency thiab Mass Production(piv txwv li, Roj Teeb Tabs, Cov Khoom Siv Hluav Taws Xob Me):
- Rau cov ntawv thov uas xav tau ceev, siab - ntim ntau lawm, qhov twg cov khoom sib txuas me me thiab tsis tshua muaj kev cuam tshuam rau cov khoom siv hluav taws xob hauv zos, cov vuam vuam muaj qhov ua tau zoo.
- Txawm li cas los xij, cov txheej txheem optimization rau cov khoom siv tooj liab thiab electrode zoo yuav tsum tau ua tib zoo xav txog.
Xaus
Diffusion welding, brazing, thiab tsis kam welding txhua tus muaj lub zog tshwj xeeb thiab ua lub luag haujlwm sib txawv hauv kev siv tooj liab.
- Diffusion vuam, nrog nws qhov tshwj xeeb hluav taws xob conductivity, lub zog siv hluav taws xob piv rau cov khoom siv niam txiv, thiab cov cua sov tsawg tshaj plaws - thaj chaw cuam tshuam, sawv tawm raws li kev xaiv rau siab - kev ua tau zoo, siab - daim ntawv thov kev ntseeg siab, tshwj xeeb tshaj yog nyob rau hauv lub zog tshiab thiab lub zog hluav taws xob.
- Brazing, nrog nws yooj yim thiab tus nqi -kev ua tau zoo, tuav nws txoj hauj lwm hauv kev sib txuas.
- Tsis kam vuam, leveraging nws high efficiency, plays lub luag hauj lwm tseem ceeb nyob rau hauv loj ntau lawm.
Cov neeg siv khoom lag luam yuav tsum ua tib zoo xav txog ntau yam raws li lawv cov khoom siv tshwj xeeb los xaiv cov txheej txheem tooj liab uas tsim nyog tshaj plaws, yog li ua kom cov khoom zoo thiab kev sib tw ua lag luam.